
Last updated: 24 ก.ย. 2569 | 5 จำนวนผู้เข้าชม |

บทความ: การตรวจ วินิจฉัย และบำรุงรักษาเตาอุตสาหกรรมเพื่อการอนุรักษ์พลังงาน
(Industrial Furnace Inspection, Diagnosis and Maintenance for Energy Conservation)
ลงวันที่ 24 กันยายน 2569
เตาอุตสาหกรรมเป็นอุปกรณ์ที่ใช้พลังงานความร้อนสูงและมีบทบาทสำคัญในกระบวนการผลิตหลายประเภท เช่น การหลอม การอบ การเผา การชุบความร้อน และการให้ความร้อนแก่วัตถุดิบ พลังงานจากเชื้อเพลิงหรือไฟฟ้าที่ป้อนเข้าสู่เตาควรถูกนำไปใช้กับผลิตภัณฑ์ให้มากที่สุด แต่ในทางปฏิบัติพลังงานส่วนหนึ่งจะสูญเสียไปกับก๊าซไอเสีย ผนังเตา ช่องเปิด การรั่วของอากาศ และการเดินเครื่องที่ไม่เหมาะสม เมื่อเตาใช้งานเป็นเวลานาน ประสิทธิภาพอาจลดลงจากการเสื่อมสภาพของวัสดุทนไฟและฉนวน การตั้งหัวเผาที่ไม่เหมาะสม การสะสมของสิ่งสกปรก การรั่วของประตูเตา หรือความผิดปกติของระบบควบคุม ส่งผลให้ต้องใช้เชื้อเพลิงเพิ่มขึ้นเพื่อรักษาอุณหภูมิและคุณภาพของผลิตภัณฑ์ให้เท่าเดิม ดังนั้น การอนุรักษ์พลังงานของเตาอุตสาหกรรมควรเริ่มจากหลักการ
“ตรวจให้พบ → วินิจฉัยให้ถูก → แก้ไขตรงจุด → บำรุงรักษาต่อเนื่อง → ตรวจวัดผลหลังปรับปรุง”
1. ตรวจสอบการใช้พลังงานของเตา
การตรวจควรเริ่มจากการทำความเข้าใจว่าเตาใช้พลังงานเท่าใด และพลังงานถูกใช้ไปกับอะไร โดยบันทึกข้อมูลสำคัญ เช่น Fuel Consumption, Production Rate, Furnace Temperature, Flue Gas Temperature, O₂ และ CO ในก๊าซไอเสีย, Operating Hours, Furnace Pressure / Draft
จากนั้นควรคำนวณตัวชี้วัดการใช้พลังงานต่อหน่วยผลผลิต หรือ Specific Energy Consumption: SEC
SEC = พลังงานที่ใช้ ÷ ปริมาณผลผลิต
ตัวอย่างเช่น MJ/ton-product หรือ kWh/ton-product
การติดตาม SEC ช่วยให้ทราบว่าเตามีแนวโน้มใช้พลังงานเพิ่มขึ้นหรือไม่ โดยควรเปรียบเทียบภายใต้ชนิดผลิตภัณฑ์ ภาระ และสภาวะการผลิตที่ใกล้เคียงกัน
2. ตรวจสอบประสิทธิภาพการเผาไหม้
สำหรับเตาที่ใช้เชื้อเพลิง การเผาไหม้เป็นจุดสำคัญที่ควรตรวจเป็นลำดับต้น ๆ หากจ่ายอากาศมากเกินไป อากาศส่วนเกินจะรับความร้อนและพาพลังงานออกไปกับก๊าซไอเสีย แต่หากจ่ายอากาศน้อยเกินไป อาจเกิดการเผาไหม้ไม่สมบูรณ์ เกิด CO เขม่า และเชื้อเพลิงที่เผาไหม้ไม่หมด จึงควรตรวจวัด O₂, CO และ Flue Gas Temperature ควบคู่กัน และตรวจลักษณะเปลวไฟ ความเสถียรของหัวเผา ความดันเชื้อเพลิงและอากาศ รวมถึงสภาพ Burner Block ซึ่งการปรับ Air–Fuel Ratio ควรทำให้เหมาะสมตลอดช่วงโหลดของเตา ไม่ใช่เฉพาะที่ภาระการทำงานจุดเดียว
3. ตรวจอุณหภูมิและก๊าซไอเสีย
ก๊าซไอเสียที่ออกจากเตายังคงมีพลังงานความร้อนอยู่ หาก Flue Gas Temperature สูงมาก แสดงว่ามีพลังงานจำนวนหนึ่งถูกปล่อยออกทางปล่อง จึงควรวัดอุณหภูมิก๊าซไอเสียและพิจารณาควบคู่กับ O₂ และ CO เพื่อประเมินว่าการสูญเสียเกิดจากอุณหภูมิสูง ปริมาณอากาศส่วนเกินสูง หรือทั้งสองปัจจัยร่วมกัน หากก๊าซไอเสียยังมีอุณหภูมิสูงและมีความเหมาะสมทางเทคนิค สามารถพิจารณานำความร้อนกลับมาใช้ หรือใช้ความร้อนเหลือทิ้งเพื่ออุ่นวัตถุดิบ น้ำ หรืออากาศสำหรับกระบวนการอื่น
4. ตรวจสอบความดันภายในเตา
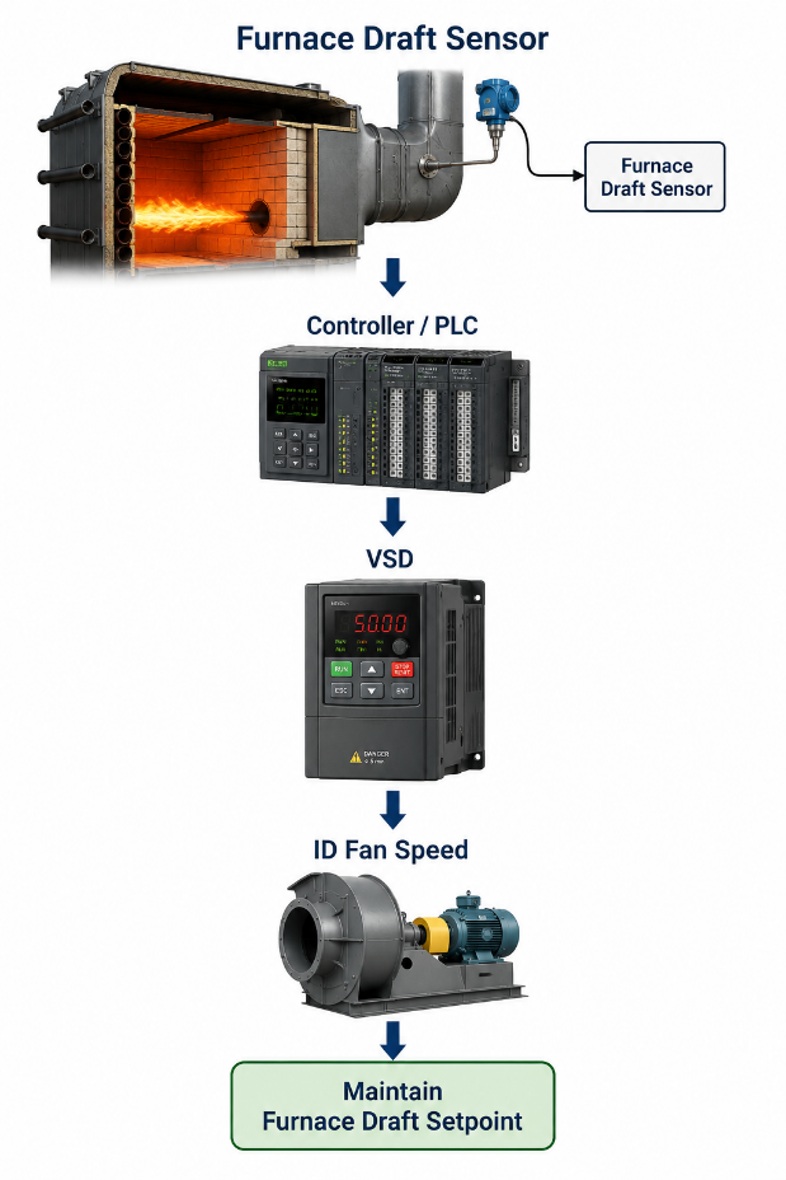
ความดันภายในเตา หรือ Furnace Pressure / Draft มีผลโดยตรงต่อการสูญเสียพลังงาน หากความดันภายในเตาเป็นบวกมากเกินไป ก๊าซร้อนอาจรั่วออกจากประตูและช่องเปิด แต่หากเป็นลบมากเกินไป อากาศเย็นจากภายนอกจะถูกดูดเข้าสู่เตา ทำให้ต้องใช้พลังงานเพิ่มเพื่อให้ความร้อนแก่อากาศส่วนเกินดังกล่าว ดังนั้นควรตรวจวัดความดัน ภายในห้องเผาไหม้ของเตา และควบคุมให้อยู่ในช่วงที่เหมาะสมกับการออกแบบและกระบวนการผลิต ในระบบที่ต้องการควบคุมอย่างต่อเนื่อง สามารถใช้
5. ตรวจสอบ Refractory และ Insulation
ผนังเตา หลังคาเตา และพื้นเตามีอุณหภูมิสูง จึงต้องใช้วัสดุทนไฟและฉนวนเพื่อลดการสูญเสียความร้อนเมื่อ Refractory หรือ Insulation เสื่อมสภาพ แตก หลุด หรือบางลง อุณหภูมิพื้นผิวภายนอกจะสูงขึ้นและเกิด Surface Heat Loss เพิ่มขึ้น ควรตรวจด้วย Visual Inspection ร่วมกับการวัด Surface Temperature และใช้ Thermal Imaging Camera เพื่อค้นหา Hot Spot
การตรวจควรทำเป็นระยะและเปรียบเทียบภาพ Thermal Image หรือค่าอุณหภูมิกับข้อมูลเดิม เพื่อให้เห็นแนวโน้มการเสื่อมสภาพก่อนเกิดความเสียหายรุนแรง
6. ตรวจประตูเตาและช่องเปิด
ประตูเตา ช่องป้อนวัตถุดิบ ช่องนำผลิตภัณฑ์ออก Sight Port และช่องเปิดอื่น ๆ เป็นจุดที่สามารถสูญเสียความร้อนได้สูง ซึ่งควรตรวจ Door Seal และช่องว่างบริเวณประตู หากพบเปลวไฟหรือก๊าซร้อนรั่วออกควรแก้ไข รวมถึงควรลดระยะเวลาการเปิดประตูให้สั้นที่สุดเท่าที่กระบวนการผลิตอนุญาต
7. ตรวจสอบอากาศรั่วเข้าสู่เตา
Cold Air Infiltration เป็นการสูญเสียที่บางครั้งมองเห็นได้ยาก โดยเฉพาะเตาที่เดินด้วยความดันติดลบ ควรตรวจบริเวณ Door Seal, Expansion Joint, Burner Port, Inspection Door และรอยต่อของโครงสร้างเตา หากอากาศเย็นถูกดูดเข้าสู่เตา จะทำให้ Burner ต้องใช้พลังงานเพิ่มเพื่อให้ความร้อนแก่อากาศที่ไม่ได้มีประโยชน์ต่อกระบวนการ นอกจากนี้ อากาศรั่วยังสามารถทำให้ O₂ ที่วัดในก๊าซไอเสียสูงขึ้น ดังนั้น หากพบ O₂ สูงผิดปกติ ควรตรวจทั้ง Combustion Air และ Air Leakage ก่อนปรับหัวเผา
8. ตรวจสอบ Burner และระบบควบคุม
หัวเผาที่เสื่อมสภาพหรือปรับตั้งไม่ถูกต้องอาจทำให้เปลวไฟไม่เหมาะสม การกระจายอุณหภูมิภายในเตาไม่สม่ำเสมอ และต้องใช้เชื้อเพลิงเพิ่มขึ้น ซึ่งควรตรวจ Burner Nozzle, Burner Block, Ignition System, Flame Detector, Fuel Control Valve, Air Damper, FD Fan และระบบ Interlock ตามแผนบำรุงรักษา สำหรับระบบที่โหลดเปลี่ยนแปลง สามารถใช้ Modulating Burner เพื่อปรับกำลังการเผาไหม้ตามความต้องการจริง
9. หลีกเลี่ยงการเดินเตาที่อุณหภูมิสูงเกินความจำเป็น
การตั้ง Furnace Temperature สูงกว่าที่กระบวนการต้องการจะเพิ่มการสูญเสียผ่านผนังเตา ช่องเปิด และก๊าซไอเสีย โดยทั่วไป เมื่อผลต่างอุณหภูมิระหว่างเตากับภายนอกเพิ่มขึ้น การสูญเสียความร้อนก็มีแนวโน้มเพิ่มขึ้น
ดังนั้นควรทบทวน Furnace Setpoint ให้เหมาะสมกับคุณภาพผลิตภัณฑ์และข้อกำหนดของกระบวนการ โดยต้องไม่ทำให้ Product Quality ลดลง
10. ลดการเดินเตาเปล่าหรือโหลดต่ำ
เตาอุตสาหกรรมยังคงสูญเสียความร้อนผ่านผนังเตา ช่องเปิด และปล่องแม้ว่าจะไม่มีผลิตภัณฑ์อยู่ภายใน ดังนั้น การเดินเตาโดยไม่มีผลผลิตหรือเดินที่โหลดต่ำเป็นเวลานานอาจทำให้ SEC สูงขึ้นมาก ซึ่งควรวางแผนการผลิตให้ลดช่วง Idle Time และลดการอุ่นเตาซ้ำโดยไม่จำเป็น รวมถึงพิจารณาจัดกลุ่มการผลิตให้เตาทำงานใกล้ช่วงโหลดที่เหมาะสม
11. ตรวจสอบการกระจายอุณหภูมิภายในเตา
อุณหภูมิที่ไม่สม่ำเสมออาจทำให้บางบริเวณของผลิตภัณฑ์ได้รับความร้อนไม่เพียงพอ ผู้ปฏิบัติงานจึงอาจเพิ่ม Setpoint หรือเพิ่มระยะเวลา Heating เพื่อให้ผลิตภัณฑ์ทั้งหมดผ่านข้อกำหนด ซึ่งควรตรวจ Temperature Profile ภายในเตา ตรวจ Thermocouple และสอบเทียบ Temperature Sensor ตามระยะเวลา รวมถึงตรวจการจัดวางผลิตภัณฑ์และการหมุนเวียนก๊าซร้อน
12. จัดทำ Preventive Maintenance
การบำรุงรักษาเตาเพื่อการอนุรักษ์พลังงานควรทำอย่างเป็นระบบ ไม่ควรรอจนเตาเสียจึงซ่อม ซึ่งรายการสำคัญควรครอบคลุม คือ Burner, Refractory, Insulation, Door Seal, Expansion Joint, FD / ID Fan, Damper, Temperature Sensor, Pressure Sensor, O₂ Sensor, Fuel Control System พร้อมบันทึกผลการตรวจและประวัติการซ่อม เพื่อวิเคราะห์แนวโน้มการเสื่อมสภาพของอุปกรณ์
13. ตรวจวัดหลังการปรับปรุง
หลังดำเนินมาตรการ เช่น ซ่อม Refractory เปลี่ยนฉนวน ปรับ Burner ซ่อม Door Seal หรือปรับ Furnace Draft ควรตรวจวัดซ้ำเพื่อยืนยันผล ซึ่งควรเปรียบเทียบข้อมูล ก่อนและหลังปรับปรุง ภายใต้สภาวะการผลิตที่ใกล้เคียงกัน เช่น Fuel Consumption, Production, SEC, Furnace Temperature, Flue Gas Temperature, O₂ / CO, Surface Temperature, Furnace Draft ซึ่งการลดค่า SEC โดยยังรักษาปริมาณและคุณภาพของผลิตภัณฑ์ได้ เป็นตัวชี้วัดสำคัญว่ามาตรการช่วยเพิ่มประสิทธิภาพพลังงานของเตา
สรุป
การอนุรักษ์พลังงานของเตาอุตสาหกรรมไม่ควรมองเฉพาะการปรับหัวเผาหรือเปลี่ยนอุปกรณ์ แต่ควรมองเตาเป็น ระบบพลังงานทั้งระบบ ตั้งแต่เชื้อเพลิง อากาศ การเผาไหม้ การถ่ายเทความร้อน ผลิตภัณฑ์ ผนังเตา ช่องเปิด ไปจนถึงก๊าซไอเสีย ซึ่งแนวทางการดำเนินงานสามารถสรุปได้ดังนี้
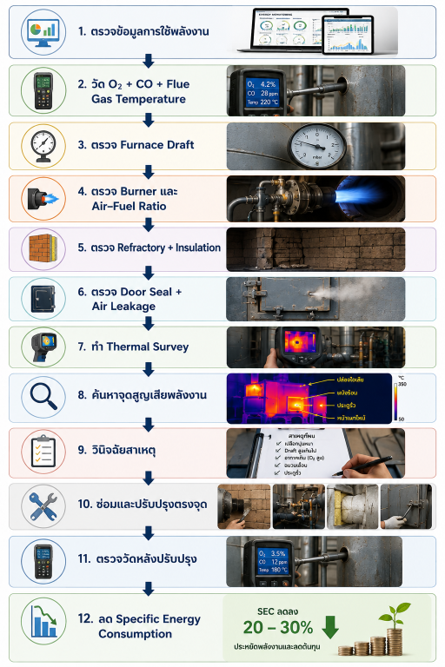
หัวใจสำคัญคือ “พลังงานที่ป้อนเข้าสู่เตาควรถูกส่งเข้าสู่ผลิตภัณฑ์ให้มากที่สุด และสูญเสียออกจากระบบให้น้อยที่สุด”
การตรวจ วินิจฉัย และบำรุงรักษาอย่างต่อเนื่องจึงเป็นมาตรการพื้นฐานที่ช่วยลดการใช้เชื้อเพลิง ลดต้นทุน เพิ่มความสม่ำเสมอของกระบวนการ ยืดอายุอุปกรณ์ และเพิ่มประสิทธิภาพพลังงานของเตาอุตสาหกรรมได้อย่างยั่งยืน


